


A 3D -skriverkan ikke lage flytende lag. Hvert lag av en 3D -objekt trenger noe solid under det. Tyngdekraften trekker varm harpiks eller glødetråd ned. Hvis det ikke er støtte, faller harpiksen og mister formen. Når en 3D -skriver prøver å trykke i luften, setter harpiksen og bøyer seg. Kjølevifter hjelper harpiksen til å bli hardt. Men hvis det ikke er støtte, kan ikke harpiksen bli der den skal. Overheng og broer er vanskelig for en 3D -skriver. De trenger støtte for å holde harpiksen jevn. Produsenter bruker støttestrukturer for å gi harpiksen en base i kort tid. 45-graders regelen hjelper folk med å designe 3D-utskrifter slik at harpiksen holder seg sterk.
- 3D -skrivere lager objekter ett lag av gangen med harpiks eller glødetråd.
- Tyngdekraften gjør harpiksfall hvis det ikke er noe solid lag under det.
- Kjølevifter herder harpiks raskt, men harpiks mislykkes uten støtte.
- Overheng og broer trenger støtte slik at harpiks ikke faller ned.
Key Takeaways
- 3D -skrivere trenger hvert lag for å sitte på noe solid. Tyngdekraften trekker mykt materiale ned. Flytende lag kan synke eller falle hvis de ikke støttes.
- God lagadhesjon og riktig temperatur holder utskrifter sterke. Dette stopper sprekker, skreller eller kollapser fra å skje.
- Støttestrukturer som rutenett eller utbryterformer er med på å holde opp overheng. De hjelper også med broer og flytende hull under utskrift.
- Å lage modeller med overheng mindre enn 45 grader hjelper mye. Å bruke smarte former betyr at du trenger færre støtter og få bedre utskrifter.
- Ulike 3D -skrivere bruker forskjellige typer støtter. SLA -skrivere bruker tynne støtter som er enkle å fjerne. FDM -skrivere bruker tykkere støtter som kan etterlate grove flekker.
3D -skriverlags grunnleggende
Lagadhesjon
Lagadhesjon betyr hvor godt hvert lag holder seg til det nedenfor. En 3D -skriver bruker mange materialer. Hvert materiale binder seg på sin egen måte. God vedheft holder objektet sterkt og stopper sprekker. Dårlig vedheft kan gjøre lag til å skrelle eller bryte. Tabellen nedenfor viser materialer og hvordan de holder seg:
|
Materialtype |
Eksempler |
Sentrale egenskaper som påvirker lagets vedheft og bruk av tilfeller |
|---|---|---|
|
Plast |
Pla, abs, nylon |
Nylon stikker godt og er tøff; ABS trenger varme for å stoppe vridning |
|
Metaller |
Titan, rustfritt stål, aluminium |
Veldig sterk og tøff; brukt til harde deler |
|
Keramikk |
Forskjellige keramiske materialer |
Håndterer varme og er trygt for kroppen |
|
Harpiks |
SLA/DLP -harpikser |
Lager glatte deler og bittesmå detaljer |
|
Kompositter |
Plast + karbon/glassfibre |
Sterk og lys |
Lagadhesjon endres med utskriftstemperatur, laghøyde og hastighet. For eksempel trenger ABS en varm seng for å feste seg, men nylon stikker av seg selv. God vedheft hjelper 3D -skriveren med å lage objekter som varer.
Tyngdekraftseffekter
Tyngdekraften er viktig i 3D -utskrift. Når skriveren legger til et nytt lag, er materialet fremdeles mykt. Tyngdekraften trekker glødetråden ned. Dette kan få det til å synke hvis det ikke er støtte. Skriveren må sørge for at hvert lag har en solid base. Hvis skriveren skriver ut i luften, får tyngdekraften glødetråden og mister formen.
- Tyngdekraften former glødetråden når det kommer ut.
- Det hjelper med å presse lag sammen og får dem til å feste seg.
- Tyngdekraften kan også forårsake skjevhet når lag avkjøles.
- Overheng og broer trenger støtte fordi tyngdekraften trekker dem ned.
- En 3D -skriver bruker fans for å herde glødetråden raskt. Men tyngdekraften påvirker alltid hvordan lag legger seg. Skriveren må balansere hastighet, varme og laghøyde for gode utskrifter.
Flytende hull
Flytende hull er et stort problem i 3D -utskrift. Disse hullene er midt i et objekt med ingenting under dem. 3D -skriveren bygger objekter ett lag av gangen. Hvert nye lag trenger noe under det. Flytende hull bryter denne regelen og etterlater tomme mellomrom.
- Flytende hull er hull laget i luften uten støtte.
- Hvert lag trenger støtte nedenfra, så flytende hull er harde.
- Skrivere må bygge bro mellom luften, som de fleste ikke kan gjøre uten hjelp.
- Noen designere bruker former for å bygge hullet sakte, lag for lag, uten støtte.
- Sirkulære hull uten støtte kan ikke skrives ut direkte; Støtter tar mer tid og kostnader.
- Flytende hull trenger smart design eller spesielle måter å skrive ut på. Skriveren kan bruke støtte eller endre hullets form for å skrive ut den. Overheng og broer lenger enn 10 mm eller brattere enn 45 grader trenger også støtte, akkurat som flytende hull.
- Tupp:Designere kan teste 3D -skriveren sin ved å skrive ut overheng i forskjellige vinkler for å finne de beste innstillingene for maskinen sin.
Lagseparasjon og utskriftsfeil
Sagging lag
Sagging lag dukker opp når en 3D -skriver lager broer eller overheng uten nok støtte. Filamentet er mykt rett etter at det kommer ut. Tyngdekraften trekker den ned, så den setter. Dette skjer når gapet mellom støttene er for stort. Det skjer også hvis skriveren ikke kan bygge bro mellom gapet. Sagging lag ødelegger utskriftens form og gjør overflaten humpete.
|
Aspekt |
Forklaring |
|---|---|
|
Frekvens av sagging |
Sagging lag skjer mye under bro eller overheng. Dette er vanlig når hullene er 1-3 cm eller større enn hva skriveren kan håndtere. |
|
Hoved medvirkende faktorer |
- for mye varme gjør filament til å sag |
|
Avbøtende strategier |
- Legg til støtter under broer |
|
Ytterligere merknader |
Hver skriver og materiale kan håndtere forskjellige brolengder. Testing med forskjellige hull hjelper til med å finne den beste størrelsen. |
Note:Du kan fikse sagging lag ved å endre skriverinnstillinger og legge til støtter. Prøv forskjellige gapstørrelser for å se hva som fungerer best for skriveren din.
Dårlig vedheft
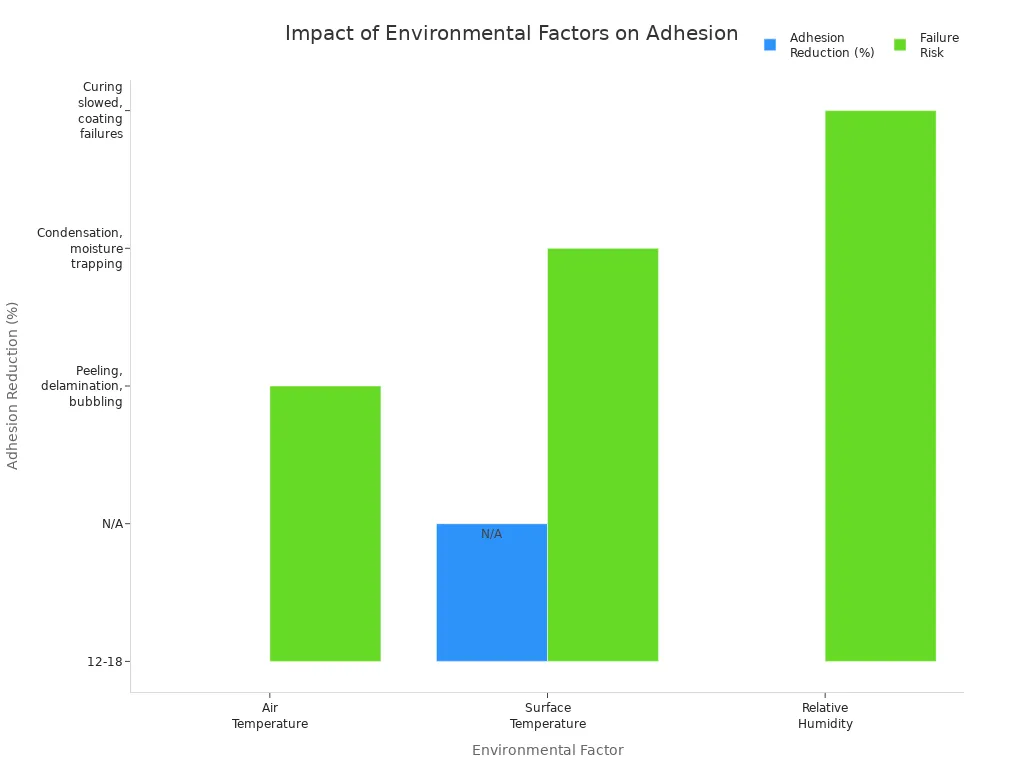
Dårlig vedheft betyr at lag ikke fester seg godt. Når dette skjer, ser du peeling, sprekker eller røffe flekker. Disse problemene kommer fra feil temperatur, fuktighet eller maskininnstillinger. Luft- og romforholdene betyr mye for lagsting og suksess.
- Lag kan skrelle fra hverandre, som boksider som ikke vil holde seg stengt.
- Sprekker eller splitter dukker ofte opp i topplagene.
- Overflaten kan se grov ut eller ujevn hvis lag ikke blir godt med.
|
Miljøfaktor |
Ideell rekkevidde |
Risikosone |
Innvirkning på vedheft og lagfeil |
|---|---|---|---|
|
Lufttemperatur |
65-85 grad f |
<50°F or >95 grad f |
Kald luft (<50°F) makes layers stick less, causes more peeling, cracks, and bubbles |
|
Overflatetemperatur |
70-90 grader f |
<60°F |
Kald overflater kan bli våte, felle vann og få lag til å feste seg verre |
|
Relativ fuktighet |
<75% |
>85% |
Våt luft bremser tørking, gjør lagene svakere og forårsaker flere feil |
Store temperaturendringer får utskriften til å utvide og krympe. Dette svekker bindingen og forårsaker sprekker eller hull. Våt luft og vann kan gjøre lim svakt og forårsake mugg. Produsenter sier å holde rommet i 65-85 grader F og fuktighet på 35%-55%. Rask temperaturendringer gjør at utskrifter mislykkes oftere.
Trykk kollaps
Trykk kollaps er et veldig dårlig problem. Hvis lag ikke stikker, kan hele trykket falle fra hverandre. Dette starter når lagene er svake eller splittede. Hvis det ikke er nok støtte eller innstillingene er feil, mister lag grepet. Trykket kan falle fra hverandre i midten, og etterlater manglende biter eller en haug med ødelagte deler.
- Print Collapse Mid-Print: Ikke nok støtte eller dårlige støtteinnstillinger kan få modellen til å falle eller miste deler mens du skriver ut.
- Lag -delaminering: Lag deler seg når det ikke er nok lys, for mye herding i bunnen, eller skriveren beveger seg for fort.
- Svak lagbinding: Ikke nok lys eller gale innstillinger gjør lag svake og får utskriften til å mislykkes.
- Lagseparasjon skjer når lag ikke binder seg godt. Ikke nok blanding, varme og kalde flekker, og resterende stress kan gjøre lagene svake. Disse problemene får lag til å dele seg og utskriften faller fra hverandre. Produsenter bruker spesielle materialer og kontrollerer varme for å stoppe dette. God herding og sterke låser hjelper til med å holde trykket i form og slutte å kollapse.
Tupp:Produsenter kan holde utskrifter sterke ved å bruke lim laget for å skifte temperaturer og etterlate plass til utvidelse. Å se været og holde ting tørre under utskriften hjelper også til å stoppe lag fra å splitte eller falle fra hverandre.
Løsninger for flytende lag
Støttestrukturer
Støttestrukturer stopper flytende lagproblemer i 3D -utskrift. De gir hvert nytt lag en solid base. Dette holder glødetråd fra å falle eller slappe av. Produsenter bruker nett- eller sikksakkformer for støtte. Disse mønstrene er sterke og enkle å fjerne. Å sette støttetetthet på 40% sparer materiale og holder utskrifter sterkt. Breakaway -støtter er raske med å fjerne og beskytte skjøre deler. Å endre Z-Gap hjelper til med å fjerne støtter uten å skade modellen. Å snu modellen kan senke overheng og flytende lag. Dette betyr at mindre ekstra støtte er nødvendig. Å skrive ut store objekter med færre støtter sparer materiale og arbeid. Komplekse deler med mange støtter tar lengre tid å skrive ut. De trenger også mer rengjøring etter utskrift.
|
Støttetype |
Styrke |
Enkel fjerning |
Beste brukssak |
|---|---|---|---|
|
Rutenett |
Høy |
Moderat |
Overheng, broer |
|
Sikksakk |
Medium |
Lett |
Flytende lag |
|
Breakaway |
Medium |
Veldig enkelt |
Delikate funksjoner |
|
Tre |
Lav |
Lett |
Minimale kontaktpunkter |
Tupp:Snu modellen til senke overheng. Bruk utbryterstøtter for skjøre steder.
Skiver innstillinger
Slicer -programvaren hjelper til med å fikse flytende lagproblemer ved å endre utskriftsinnstillinger. Å bremse på overhengshjørner får utskrifter til å se bedre ut. Nedre akselerasjon holder hjørnene skarpe og slutter å ringe. Bredere linjer på overheng gjør bunnen jevnere. Å skrive ut utenfor kantene først på små øyer hjelper avkjøling og holder utskrifter jevn. Konsentriske utfyllingsmønstre holder opp bunnlag og sprer varme. Skiveprogramvare finner overheng og endrer vegghastigheter. Dette hjelper broer og slutter å slippe. Endring av laghøyde holder skråningene stabile og gjør broen lettere. Bridged Line -innstillinger kontrollerer hvordan filament strekker seg mellom støttene. Dette får ikke -støttede deler til å se bedre ut. Mesh -fikser i skiver stopper feil som forårsaker flytende lag. De fjerner også hull over luften og får utskrifter til å fungere bedre.
Produsenter bør bremse overhengende utskrift og endre utfyllingsmønstre for bedre broer.
Design tips
Smarte designvalg hjelper med å redusere støttebehov og flytende lagproblemer. Å snu deler for å holde overheng under 45 grader betyr mindre støtte er nødvendig. Å bruke 45-graders chamfers i stedet for skarpe hjørner hjelper broer og gjør utskrifter sterkere. Teardrop -hull holder seg opp og trenger ikke støtter over luften. Å bryte store modeller i mindre deler gjør utskrift enklere og bruker mindre støtte. 30 graders /30 graders tilt senker støttene og gjør overflater bedre. Å forlate 2,5 mm plass rundt støtter hjelper dem med å fjerne dem. Tynne bruddfunksjoner (0,2 til 0,5 mm) gjør rene pauser. Å legge rømningshull i lukkede rom hjelper deg med å bli kvitt støtter. Trestøtter bruker mindre materiale og er enkle å fjerne. Oppløselig støtter arbeid godt med dobbeltekstrammere skrivere. AI -skiververktøy kan velge de beste støtteplassene og lavere problemer.
|
Designpraksis |
Fordel |
|---|---|
|
Chamfers ved 45 grader |
Mindre støtte, bedre bro |
|
Tårnhull |
Unngå å fjerne hull over luften |
|
Delte modeller |
Enklere utskrift, færre problemer |
|
Tree støtter |
Mindre materiell, enkel fjerning |
Designere bør prøve forskjellige måter å snu modeller og bruke støtte. Dette hjelper til med å finne den beste planen for modellen og skiverprogramvaren.
3D -utskriftsteknologi Sammenligning
FDM vs. SLA
FDM og SLA er to vanlige 3D -utskriftstyper. FDM -skrivere smelter plastfilament for å lage objekter lag for lag. SLA -skrivere bruker flytende harpiks som herder med lys. Hver type har gode og dårlige poeng for utskriftsformer uten støtte.
FDM -skrivere kan skrive ut overheng opp til ca. 45 graders -50 grader uten støtte. Hvis vinkelen er brattere, vil glødetråden falle eller sage. Bridges lenger enn 12 mm fungerer ofte ikke fordi tyngdekraften trekker glødetråden ned. Støtter er nødvendig for vanskelige former, som bruker mer materiale og tar mer tid å fullføre. Overflaten kan se grov ut der støtter berører utskriften.
SLA -skrivere bruker harpiks for å lage glatte og detaljerte objekter. De håndterer flytende deler bedre enn FDM. SLA -støtter er tynne og laget av samme harpiks som utskriften. Disse støttene er enkle å ta av og etterlater færre merker. SLA -utskrifter er veldig presise og har jevn finish, selv for harde former. Harpiksen herder med lys, så små detaljer er mulig, men støtter er fremdeles nødvendig for overheng. SLA -støtter bruker mindre materiale og gjør opprydding enklere.
|
Teknologi |
Materiale brukt |
Overhengegrense uten støtte |
Støtte fjerning |
Overflatebehandling |
Typisk brogrense |
|---|---|---|---|---|---|
|
Fdm |
Glødetråd |
45 grad -50 grad |
Moderat |
Ujevn |
12mm |
|
Sla |
Harpiks |
Brattere vinkler |
Lett |
Glatt |
21mm |
SLA -skrivere lager jevnere overflater og bedre detaljer fordi harpiks herder med lys, ikke varme.

Håndtering av ikke -støttet geometri
- Både FDM- og SLA -skrivere trenger støtte for overheng og flytende lag. Måten disse støttene fungerer på er annerledes for hver skriver.
- FDM -støtter er store og må være en del av designet. De fungerer best for overheng over 45 grader. Å ta dem av tar tid og kan etterlate grove steder.
- SLA -støtter er tynne og laget av harpiks. Tre- og gjerdeformer hjelper til med å senke kontakten og gjøre fjerning enklere. Små tips lar færre merker på utskriften.
- SLA-skrivere gjør deler for å stille opp funksjoner med z-aksen. Dette senker peeling krefter. De unngår brede flate spenn og bruker små broer eller inne i kolonner.
- Slicer -programvaren finner flekker som trenger støtte og legger dem til. Folk sjekker for hånd for å sikre at viktige steder får nok støtte.
- SLA -støtter trenger nøye fjerning og etterbehandling, som sliping eller polering, for å holde detaljene skarpe. FDM -støtter er sterkere, men etterlater ofte grovere flekker.
- For å administrere ikke -støttede spenn i SLA, hold dem under 1 mm eller vipp dem minst 19 grader fra flat. Brede broer over 21 mm kan forårsake sug og skjevhet, så hvordan du plasserer støtter saker.
|
Støttetype |
Skrivertype |
Materiale |
Fjerningsvansker |
Overflatepåvirkning |
|---|---|---|---|---|
|
Klumpete |
Fdm |
Glødetråd |
Hard |
Ujevn |
|
Fin |
Sla |
Harpiks |
Lett |
Glatt |
SLA -skrivere bruker harpiksstøtter som er tynne og enkle å fjerne. Dette hjelper til med å holde utskriftens fine detaljer trygge.
3D -skrivere trenger hvert lag for å ha støtte. Tyngdekraften trekker myk harpiks ned, slik at flytende lag ikke kan fungere. Produsenter får gode utskrifter ved å legge til støtter og endre design. De bruker også Slicer -innstillinger for å hjelpe. Nye ting som bioinks, keramisk harpiks og hydrogelbasert harpiks gjør utskrifter sterkere og tryggere for kroppen. Vannløselig harpiksstøtter kan nå oppløses i vann. Dette gjør det lettere å rengjøre utskrifter og stopper skade. I fremtiden vil fleraksiske skrivere og adaptiv skiver bidra til å lage komplekse utskrifter. Disse nye
måter bruker mindre harpiks og avfall. Noen forskere bruker nevrale nettverk og buede verktøystier. Dette hjelper dem med å trykke sterke former uten støtter. For mer informasjon, se på tabellen nedenfor.
|
Harpikstype |
Støtte fjerning |
Biokompatibilitet |
Utskriftsstyrke |
|---|---|---|---|
|
Hydrogel-basert |
Lett |
Høy |
Medium |
|
Keramisk harpiks |
Håndbok |
Medium |
Høy |
|
Vannløselig harpiks |
Oppløses |
Lav |
Medium |
Produsenter som velger nye harpikstyper og smarte design får bedre utskrifter.
FAQ
Hvorfor trenger 3D -skrivere støttestrukturer?
3D -skrivere trenger støttestrukturer fordi tyngdekraften trekker mykt materiale ned. Uten støtte kan lag synke eller falle. Støttestrukturer gir hvert nytt lag en solid base. Dette hjelper trykket med å holde formen.
Kan en 3D -skriver lage gjenstander med hull eller broer?
Ja, en 3D -skriver kan lage hull eller broer. Skriveren må legge til støtter under disse delene. Hvis gapet er lite, kan noen skrivere bygge bro mellom det uten støtte. Store hull trenger ekstra hjelp.
Hva skjer hvis et lag skriver ut i luften?
Hvis et lag skriver ut i luften, faller materialet eller sags. Trykket mister formen. Dette får ofte utskriften til å mislykkes. Produsenter bruker støtte for å stoppe dette problemet.
Hvordan kan noen redusere behovet for støtter?
Designere kan vippe modellen eller bruke former som chamfers og tårn. Å holde overheng under 45 grader hjelper. Å dele opp store modeller i mindre deler reduserer også støttebehov.
Håndterer alle 3D -utskriftsteknologier flytende lag på samme måte?
Nei, forskjellige teknologier fungerer på forskjellige måter. FDM -skrivere bruker tykke støtter. SLA-skrivere bruker tynne, enkle å fjerne støtter. Begge typer trenger støtte for flytende lag, men støttestilen og fjerningsprosessen er forskjellige.
For mer data og detaljer, se tabeller og diagrammer på slutten av artikkelen.